
DA
En simpel guide til valg af wolframcarbid stenboreværktøj
Industri nyheder-Hvorfor wolframcarbid dominerer applikationer til klippeboring
Wolframcarbid klippeboreværktøjer er blevet industristandarden for minedrift, stenbrud, byggeri og geologisk udforskning, fordi de holder sig under forhold, der ville ødelægge almindeligt stålværktøj inden for få minutter. Wolframcarbid er groft sagt to til tre gange stivere end stål og bevarer sin hårdhed selv ved høje temperaturer genereret af friktion mod sten. Det betyder, at en borekrone spidset med wolframcarbid kan skubbe gennem granit, basalt eller kvartsit i timevis uden at miste sin skærkant.
Selve materialet er en komposit, wolframcarbidpartikler bundet sammen med et metal som kobolt, der fungerer som en lim, der holder de hårde karbidkorn på plads. Denne kombination giver værktøjet både hårdhed (for at modstå slid) og sejhed (for at modstå revner under stød), en balance, som rent hærdet stål simpelthen ikke kan opnå. Det er derfor, næsten ethvert seriøst klippeboreværktøj på markedet i dag, fra små håndholdte borehamre til massive tunnelboremaskiner, er afhængige af hårdmetalskær eller -spidser.
Almindelige typer af wolframcarbid stenboreværktøjer
Ikke alle boreopgaver kræver det samme værktøj. Afhængigt af stentypen, huldiameteren og boremetoden bruges forskellige wolframkarbidværktøjsdesign for at få den bedste ydeevne og længste levetid.
Knap bits
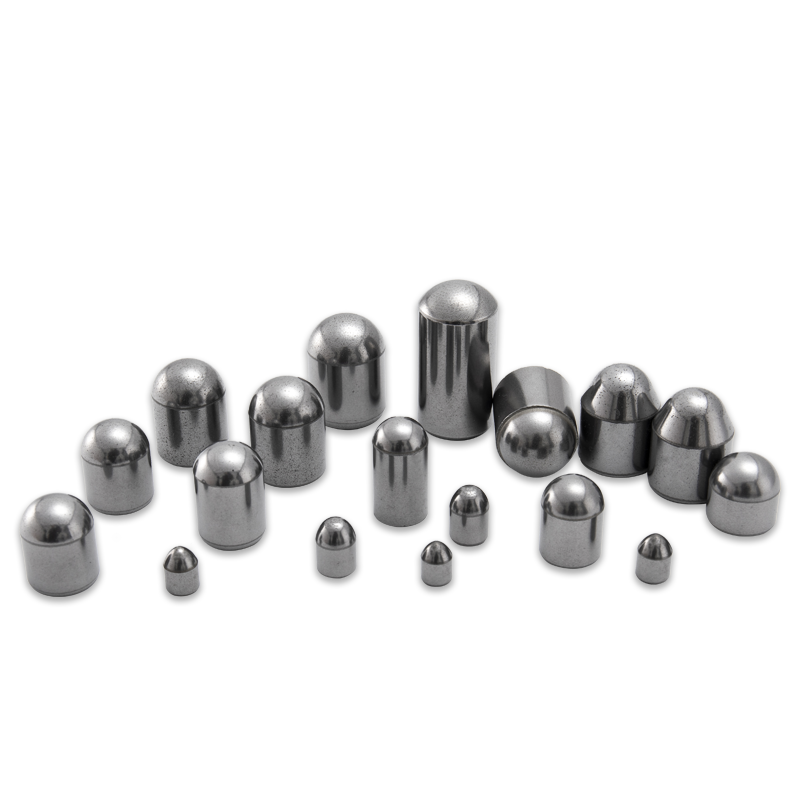
Knapbits har afrundede wolframcarbid-indsatser, der er presset ind i en stålbits krop. Disse er det foretrukne valg til perkussiv boring i hård, slibende sten, fordi de runde knapper fordeler stødspændingen jævnt og modstår afslag. De er meget udbredt til boring af sprænghuller, boring af vandbrønde og boltning af sten.
Cross Bits og X-Type Bits
Tværbits bruger en mejselformet wolframkarbidkant arrangeret i et kryds- eller X-mønster. De skærer effektivt i blødere til mellemhårde sten og er populære til huller med mindre diameter i byggeri og stenbrud, selvom de slides hurtigere end knapbits i ekstremt hårde formationer.
DTH (Down-The-Hole) bits
DTH-bits bærer hammermekanismen ned i selve borehullet og leverer kraftige, koncentrerede slag direkte til klippefladen gennem tungstencarbidknapper. Dette design minimerer energitab over lange borestrenge, hvilket gør det ideelt til boring af dybe huller i minedrift og vandbrønde.
Tricone bits
Tricone bits bruger tre roterende kegler besat med wolframcarbid skær. Når boret roterer, knuser keglerne og udhugger klippen samtidigt. Disse bor er almindelige i olie- og gasboring, såvel som ved boring af sprænghuller med stor diameter, hvor høj rotationshastighed og tung vægt-på-bit er involveret.
Matchende wolframkarbidkvaliteter til klippeforhold
Ikke alle wolframcarbid er skabt lige. Producenter blander forskellige karbidkornstørrelser og koboltindhold for at producere kvaliteter, der er egnede til specifikke bjergforhold. At vælge den forkerte kvalitet er en af de mest almindelige årsager til, at boreværktøjer fejler for tidligt.
| Karbid kvalitet | Koboltindhold | Bedst egnet til |
| Finkornet, lavt koboltindhold | 6-8 % | Meget slibende hård rock |
| Mellem korn, medium kobolt | 9-11 % | Generelle formål, blandede formationer |
| Groft korn, høj kobolt | 12-16 % | Sprækket eller stærkt slagfast bjergart |
Som en generel regel øger højere koboltindhold sejheden, men reducerer slidstyrken en smule, mens lavere koboltindhold øger hårdheden, men gør værktøjet mere tilbøjeligt til at spåne under kraftige stød. Boreentreprenører arbejder typisk med værktøjsleverandører for at vælge en kvalitet, der er tilpasset den specifikke klippeformation, de forventer at støde på på stedet.
Nøglefaktorer, der påvirker værktøjets levetid
Selv de bedste wolframcarbid klippeboreværktøj slides til sidst, men hvor hurtigt afhænger i høj grad af driftsforholdene. At forstå disse faktorer hjælper borebesætninger med at få mest muligt ud af hver bit.
- Sten slibende, kvartsrig bjergart slider værktøj langt hurtigere end blød sedimentær bjergart
- Rotationshastighed og påført tryk, overdreven kraft accelererer slid og øger risikoen for brud
- Skylningseffektivitet, dårlig fjernelse af stenskær forårsager genslibning og varmeopbygning
- Justering og vibration, forkert justerede borestrenge skaber ujævn belastning på hårdmetalskær
- Køling og smøring, utilstrækkelig køling øger risikoen for termisk revnedannelse i karbiden
Operatører, der overvåger disse variabler nøje, har en tendens til at se væsentligt længere borelevetid og færre uplanlagte værktøjsskift, hvilket direkte udmønter sig i lavere boreomkostninger pr. meter.
Tegn på, at dit boreværktøj skal udskiftes
At vide, hvornår man skal udskifte et slidt wolframcarbid klippeboreværktøj kan forhindre dyr nedetid og undgå skader på dyrere boreudstyr længere oppe i strengen.
- Mærkbart langsommere gennemtrængningshastighed sammenlignet med, da bittet var nyt
- Synlig affladning eller afslag på hårdmetalknapperne eller skærene
- Øget vibration eller usædvanlig støj fra borestrengen
- Der opstår revner omkring karbid-til-stål-bindingslinjen
- Ujævnt slidmønster, der indikerer, at boret ikke længere skærer et ægte cirkulært hul
Bedste praksis for vedligeholdelse af stenboreværktøjer
Korrekt vedligeholdelse forlænger levetiden for wolframkarbidboreværktøjer og holder boreoperationerne kørende effektivt. Nogle få vaner gør en målbar forskel i løbet af et boreprograms levetid.
Roter og inspicér regelmæssigt
Periodisk roterende bits og inspektion af hårdmetalskær for tidlige tegn på slid gør det muligt for besætninger at fange problemer, før et værktøj svigter helt midt i hullet, hvilket kan være langt dyrere at reparere end en planlagt udskiftning.
Opbevar værktøjer korrekt mellem job
Wolframcarbid er hårdt, men skørt, så at tabe eller stable bits skødesløst i opbevaring kan forårsage skjulte mikrorevner, der fører til pludselige fejl senere. Opbevaring af værktøj i stativer eller polstrede beholdere beskytter hårdmetalkanterne mod unødvendige stødskader.
Valg af en pålidelig leverandør til klippeboreværktøjer
At indkøbe wolframcarbid klippeboreværktøjer fra en velrenommeret producent betyder lige så meget som at vælge det rigtige bordesign. Inkonsekvent hårdmetalkvalitet, dårlig binding mellem hårdmetal og stållegeme eller unøjagtig varmebehandling kan alle føre til for tidlige fejl i marken. Se efter leverandører, der giver klar dokumentation om hårdmetalkvalitet, hårdhedstestresultater og kvalitetskontrolprocesser. At anmode om prøvebits til en prøvekørsel på din specifikke stentype er en af de mest pålidelige måder at bekræfte, at et værktøj vil udføre som forventet, før det forpligter sig til en masseordre.
Sidste tanker om at få mest muligt ud af dine boreværktøjer
Tungsten-carbid bjergboreværktøjer er en stor investering for enhver minedrift, konstruktion eller efterforskningsoperation, og at få valget, kvalitetstilpasningen og vedligeholdelsen rigtigt betaler sig i højere borehastigheder og lavere samlede omkostninger. Ved at forstå de forskellige boretyper, matche hårdmetalkvaliteter til dine klippeforhold og holde øje med tidlige tegn på slid, kan borehold forlænge værktøjets levetid betydeligt og reducere uplanlagt nedetid på stedet.
Vores produkter //
Relaterede produkter
Hvis du er interesseret i vores produkter, bedes du kontakte os
