
DA
Tungsten Carbide Blade Guide: Kvaliteter, typer og hvordan man vælger den rigtige
Industri nyheder-Spørg fem personer, hvad en klinge af wolframcarbid er, og du vil sandsynligvis få fem forskellige svar. I et maskinværksted peger udtrykket normalt på et vendeskær, der er fastspændt i en dreje- eller fræseholder. I et filmkonverteringsanlæg beskriver det et tyndt skæreblad, der løber mod lamineret film med flere hundrede meter i minuttet. Under jorden kan det betyde en knapindsats presset ind i et stenbor, en hakke på en klippetromle eller en skæreindsats på et tunnelboremaskineskærehoved. Formerne og størrelserne er enormt forskellige, men materialefamilien bag dem er den samme: cementeret wolframcarbid, en pulvermetallurgisk komposit af hårde wolframcarbidkorn holdt sammen af et koboltbindemiddel.
Vi er Gaite, en hårdmetalproducent med base i Changzhou, Jiangsu, og vi har presset, sintret og slibet wolframcarbid siden 1990. I løbet af disse årtier har de spørgsmål, kunderne stiller os, næsten ikke ændret sig. Hvilken klasse? Hvilken geometri? Og hvordan får vi kanten til at holde længere, end den gjorde sidste gang? Denne artikel beskriver, hvad vi har lært på butiksgulvet, og hvor de praktiske beslutninger virkelig sidder.
Hvad gør Tungsten Carbide anderledes end stål
En hårdmetalklinge holder sin form, fordi materialet modstår både slid og deformation. Hårdheden falder typisk mellem 1400 og 1700 HV, mod ca. 600 til 900 HV for hærdet værktøjsstål. Endnu vigtigere er det, at hårdheden overlever varme. Ved 800 til 1000 grader Celsius skærer en hårdmetalkant stadig, mens en højhastighedsstålkant allerede er blødgjort og mistet sin geometri. Hårdmetal har også høj trykstyrke og stivhed med et Youngs modul i området 550 til 650 GPa, hvilket er præcis, hvad en skærkant har brug for, når den ikke må bøje sig væk fra emnet under belastning.
Hårdhed og varm hårdhed
Hårdhed er styret af to ting: hvor meget kobolt der sidder mellem karbidkornene, og hvor fine disse korn er. En 6 procent kobolt, submikron kvalitet kan nå toppen af hårdhedsområdet og holde en skarp kant, hvorfor den passer til efterbehandlingsoperationer og tynde skæreblade. En 10 til 12 procent koboltkvalitet med grove korn er blødere på papiret, men langt mere modstandsdygtig over for revner under stød, hvilket er, hvad en stenboreindsats eller en fræsehakke faktisk har brug for. Ingen af karaktererne er bedre i absolutte tal; de svarer på forskellige spørgsmål.
Afvejningen af hårdhed
Intet kommer gratis. Hårdmetal bøjer ikke, før det går i stykker, det fliser. Tværbrudstyrken ligger generelt mellem 2000 og 3500 MPa, og tallet bevæger sig i modsat retning af hårdhed, når du ændrer koboltindhold eller kornstørrelse. Termisk cykling er det andet tryk. Afbrudte snit, fræsning og vådskæring driver alle hurtige opvarmnings- og afkølingscyklusser ind i kanten, og hårdmetal reagerer på det ved at udvikle termiske revner, længe før det bliver slidt. At forstå, hvilken af disse mekanismer, der begrænser værktøjets levetid, er det første skridt i at specificere en klinge korrekt.
Hovedbladsfamilierne og hvor de arbejder
Ordet "klinge" dækker over en bred spredning af dele, og den hårdmetal, der passer til en skæreklinge, er sjældent den hårdmetal, der overlever en tunnelflade. Tabellen nedenfor kortlægger de fælles familier til de betingelser, de opfylder i tjeneste. For en længere, produktspecifik gennemgang kan du læse vores guide til wolframcarbid skæreklingetyper og -anvendelser går mere i detaljer om geometri og kantforberedelse.
| Blade familie | Typisk arbejdstilstand | Karbidegenskaber, der betyder noget |
|---|---|---|
| Indekserbart skæreblad eller skær | Drejning, fræsning, riller og afskæring af stål, støbejern eller ikke-jernholdige emner | 6 til 12 procent kobolt, fin til medium korn, belægning og kantslibning tilpasset operationen |
| Tynd skær og trimmeblad | Kontinuerlig opskæring af film, folie, papir og lamineret konverteringsmateriale | Submikronkorn, høj hårdhed, rethed i mikrometerområdet, minimal grat |
| Tunnelboremaskine indsats | Rullende og skrabekontakt med sten på et skærehoved under høj tryk | Mellem til groft korn med forhøjet kobolt, modstandsdygtighed over for termisk træthed og afskalning |
| Vejfræserværktøj og pick | Fræsning af asfalt eller betonbelægning med gentagen stødbelastning | Groft korn, 8 til 12 procent kobolt, god varmebestandighed og kropsbevarelse |
| Stenboreknap og indsats | Ned i hullet hammer eller rotationsboring i hårde slibende formationer | Groft korn med høj slagstyrke og modstandsdygtighed over for kornudtræk |
| Plukke med rund skaft | Skæring af kul og blød sten på skære- eller vejhovedtromler | Afbalanceret hårdhed og sejhed, pålidelig loddet samling til stålskaftet |
| Stempelindsats | Blanking, formning, trækning og koldskæring af metalplader ved høj volumen | Høj trykstyrke, medium til groft korn, modstandsdygtighed over for skår og gnidning |
Et mønster løber gennem bordet. Efterhånden som stødets sværhedsgrad stiger, stiger koboltindholdet, og kornstrukturen gror; da overfladefinish og dimensionspræcision bliver prioriteret, bevæger materialet sig den anden vej. At vælge den forkerte retning er den mest almindelige årsag til, at en klinge fejler tidligt.
Sådan læser du en hårdmetalkvalitet, før du bestiller
Karakterbetegnelser er forskellige fra leverandør til leverandør, hvilket gør katalognumre svære at sammenligne direkte. Fire variabler forklarer det meste af præstationsforskellen, og alle fire bør på bordet, før der træffes en købsbeslutning.
- Koboltindhold. Bindemiddelfasen. Seks procent kobolt giver maksimal slidstyrke; ti til tolv procent bytter noget af den slidstyrke for slagstyrke og revnemodstand.
- Kornstørrelse. Submicron kvaliteter under 0,8 mikrometer giver den højeste hårdhed og den skarpeste kant. Grove kvaliteter på 3 til 6 mikrometer absorberer stød og modstår afskalning i sten- og fortovsarbejde.
- Belægning. CVD- og PVD-belægninger reducerer friktionen og begrænser varmeoverførslen til skæret under stål- og støbejernsbearbejdning. Ubelagte polerede kvaliteter er ofte det bedste svar for aluminium, plast og træbaserede materialer.
- Kantforberedelse. En knivskarp kant passer til efterbehandling og bløde emner. En slebet eller T-landet kant modstår mikrospåner ved skrubning og afbrudt skæring, hvor en skarp kant simpelthen ville bryde væk.
Tilføj sammenføjningsmetoden til den liste. Uanset om en klinge er loddet, krympemonteret eller mekanisk fastspændt ændrer de spændinger, den ser ved grænsefladen, og lodningspraksis fortjener lige så meget opmærksomhed som selve klassen.
Hvor klinger fejler først
Når en klinge kommer slidt tilbage, er det nyttige spørgsmål ikke, hvor længe det varede, men hvordan det døde. De fleste fejl, vi bliver bedt om at analysere, falder i et lille antal kategorier.
- Kantafhugning. Normalt et tegn på utilstrækkelig sejhed, overdreven fremføring eller en værktøjsholder med for meget udløb.
- Flankeslid. Den normale, gradvise slidmekanisme. Hvis den accelererer pludseligt, har skærehastigheden eller emnets hårdhed bevæget sig uden for kvalitetens komfortzone.
- Kraterslid. Kemisk interaktion mellem spånen og rivefladen ved høj temperatur, mest almindelig ved bearbejdning af stål ved høj hastighed.
- Termisk revnedannelse. Kamrevner drevet af afbrudt skæring med påført kølemiddel eller af ustabile skæreforhold.
- Lodningsfejl. Revner, der stammer fra samlingen, ofte fra ujævn opvarmning, overdreven spartelmetal eller slibebelastning efter sammenføjning.
- Bindemiddeludvaskning. Koboltfjernelse med aggressive kølemidler eller ætsende medier, som efterlader et svagt, porøst overfladelag.
Hver årsag peger på en anden løsning: en hårdere kvalitet, en modificeret kantforberedelse, en belagt variant eller blot en ændring i bearbejdningsparametre. Udskiftning af bladet uden at diagnosticere mekanismen giver normalt den samme fejl igen.
Fra pulver til en færdig kant
På vores fabrik i Changzhou starter en klinge som wolframcarbidpulver blandet med kobolt og presset på TPA-presser til en form tæt på den endelige form. Lavtrykssintring fortætter derefter delen, og færdigheden ligger i at holde både hårdhed og porøsitet inden for stramme grænser over hele batchen. Slibning og kantforberedelse følger, ved hjælp af udstyr importeret fra Tyskland og fem-aksede værktøjsslibere fra Australasien, sammen med en digital værktøjsforudsætter fra Sverige og erfarent teknisk personale, der ved, hvordan det skal bruges. Den fulde fremstillingsproces af wolframcarbid skæreklinger er beskrevet i detaljer andetsteds på denne side.
Kvalitetskontrol løber gennem samme kæde. Vi arbejder efter ISO 9001- og ISO 14001-systemer, og vores højpræcisionsbor, oprømmere og færdigbearbejdningsværktøjer er produceret efter et tysk standardproduktionssystem, så de kan erstatte importeret værktøj uden at omkvalificere en proces. For kunder i motor- og generel maskinproduktion er den udskiftning ofte pointen med hele øvelsen: den samme hulkvalitet og den samme batchkonsistens til en lavere pris pr. del.
Ansøgningsnotater fra butiksgulvet
Metalskæring
Til drejning og fræsning starter samtalen normalt med emnemateriale og maskinstivhed frem for med selve klingen. En stiv maskine med et stabilt setup vil belønne et hårdere, skarpere blad; en lettere maskine vil straffe den. At matche karakteren til maskinen, ikke kun til arbejdsemnet, er der, hvor det meste af gevinsten sidder.
 Tungsten Carbide skæreblad Skæreværktøjer i wolframkarbid opnår den nødvendige dimensionelle nøjagtighed og overfladekvalitet ved at fjerne overskydende materialer fra de bearbejdede dele. Se produkt →
Stenboring og tunnelering
I bore- og tunnelarbejde er fjenden et chok. Grovkornede, højere koboltkvaliteter med et godt understøttet indsatssæde overlever stødbelastningen, der ødelægger hårdere materialer. Opmærksomhed på lodning, indsatsfremspring og hulpasning er lige så vigtig som karakterspecifikationen.
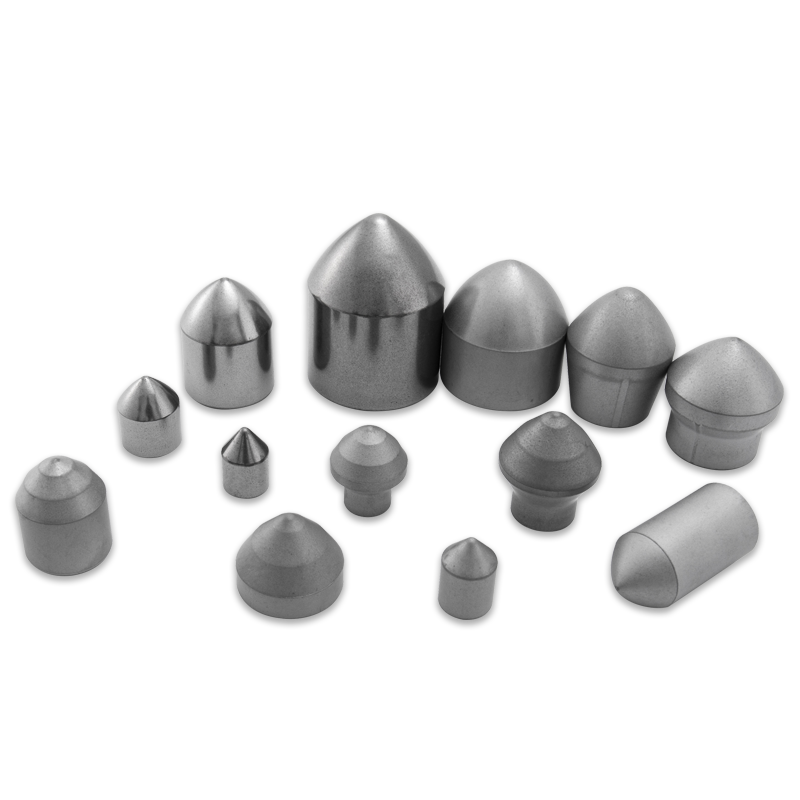
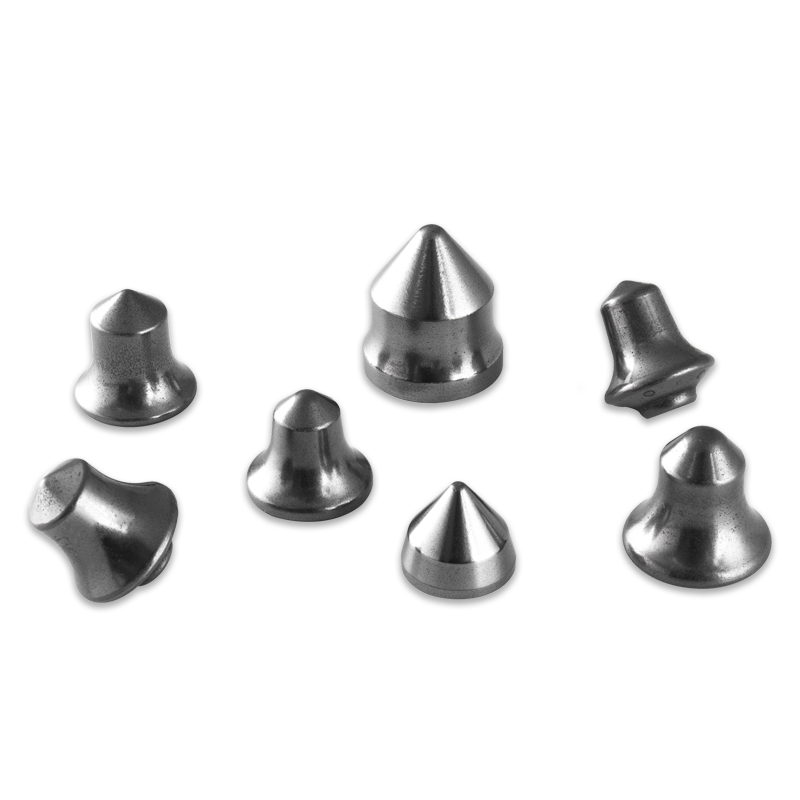
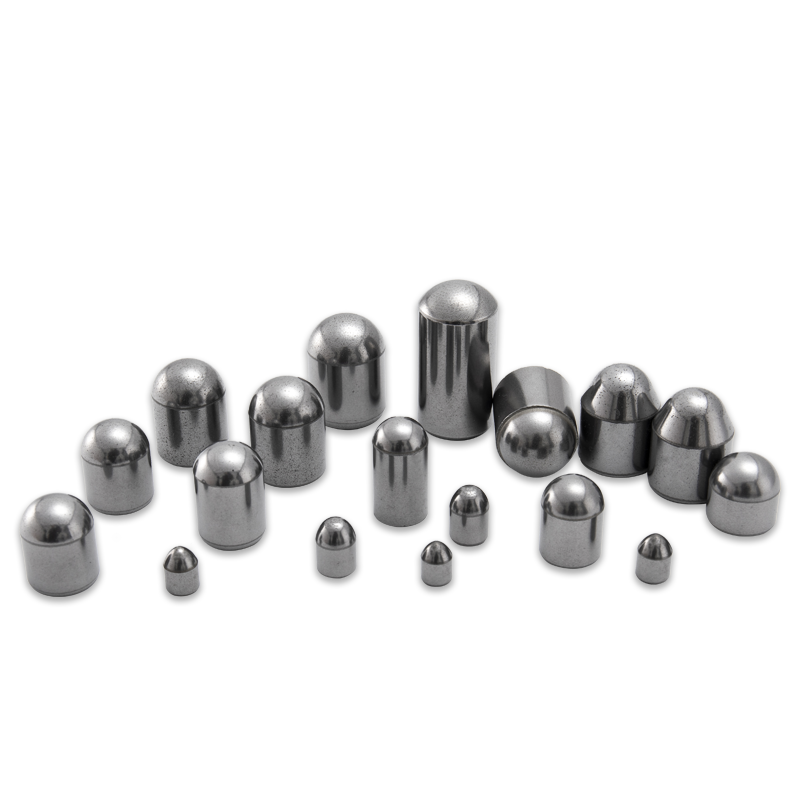
Tungsten Carbide Rock Drilling Tools Som et traditionelt mineboreværktøj er klippeboreværktøjer af wolframcarbid udsat for komplekse effekter såsom slag og slid, og arbejdsforholdene er barske... Se produkt → Stempling og formning
I matricer bliver klingen bedt om at holde en dimension over hundredtusindvis af slag, mens den absorberer sidebelastninger. Høj trykstyrke og skårmodstand betyder mere end spidshårdhed, og et korrekt understøttet skær vil overleve en hårdere, men ikke-understøttet en med en bred margin.
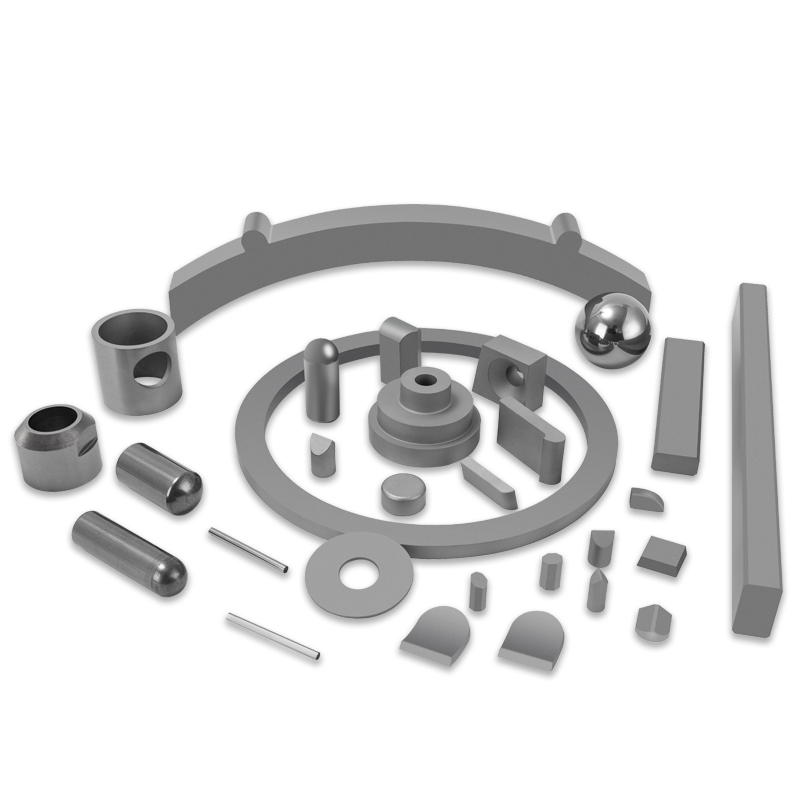
Tungsten Carbide Prege Die I fremstillingsprocessen skal matricen modstå stor friktion og slid. Sammenlignet med andre materialer har vores wolframcarbid-matricer længere levetid, væddemål... Se produkt → Vores eget sortiment dækker skæreklinger, skær til tunnelboremaskiner, vejfræseværktøjer, klippeboreværktøjer, rundskaft til kulminedrift og stansematricer, og vi designer specialværktøj, hvor en standarddel ikke passer til applikationen.
En praktisk tjekliste, før du specificerer en klinge
- Hvilket materiale skæres, og med hvilken hårdhed eller slibeevne?
- Er snittet kontinuerligt eller afbrudt, og hvor alvorlig er stødbelastningen?
- Hvordan holdes klingen: fastspændt, loddet, krympemonteret eller presset ind i et sæde?
- Hvilken tilstand er maskinen i, inklusive spindelløb, stivhed og kølevæskelevering?
- Hvilken fejltilstand endte den forrige klinges levetid?
- Kan klingen efterslibes, og hvor mange efterslibninger er realistiske før udskiftning?
Besvar de seks spørgsmål ærligt, og karakteren, geometrien og kantforberedelsen vælger normalt sig selv. Hvor de ikke gør det, vil vi hellere bruge tyve minutter på at diskutere ansøgningen end at sende en del, der fejler tre uger senere og koster kunden et produktionsskift.
En klinge af wolframcarbid er en lille komponent med en overdimensioneret effekt på prisen pr. del, uanset om det er trimning af film ved høj hastighed eller at holde en tunnelboremaskine online. Materialet belønner omhu: den rigtige kvalitet til belastningen, en geometri, der passer til operationen, og en sammenføjningsmetode, der ikke fortryder sintringsovnens arbejde. Det har været vores fokus siden 1990, og det er grunden til, at vi bliver ved med at spørge kunderne, hvordan bladet fejlede, ikke kun hvor hurtigt de vil have den næste forsendelse.
Vores produkter //
Relaterede produkter
Hvis du er interesseret i vores produkter, bedes du kontakte os
