
DA
Tungsten Carbide: Egenskaber, applikationer og hvordan man vælger de rigtige dele
Industri nyheder-Spørg en vedligeholdelsesingeniør, hvorfor hakkerne på en langvægsklipper slides med et par skift, og svaret kommer næsten altid tilbage til det samme materiale: wolframcarbid. Spørg en bearbejdningsleder, hvorfor et skær fejler midt i cyklussen, og du vil høre det samme navn. Wolframcarbid er dog ikke et enkelt produkt. Det er en familie af hårde, slidstærke kompositter, hvis mikrostruktur, bindemiddelindhold og fremstillingskvalitet afgør, om en del holder en uge eller et år.
Hvad wolframcarbid er - og ikke er
Wolframcarbid (WC) er en kemisk forbindelse af wolfram og kulstof, typisk omkring 94 vægtprocent wolfram. I industrielle dele ser man det sjældent i ren form. Individuelle WC-korn cementeres sammen med et duktilt metallisk bindemiddel, næsten altid kobolt eller nikkel, for at danne en komposit kaldet cementeret karbid. Den resulterende hårdhed lander normalt mellem 1.700 og 2.400 HV, tæt på korund på Mohs-skalaen, mens bindemidlet leverer den sejhed, der forhindrer materialet i at virke som en keramik.
Bindemiddelindholdet er den primære tuningstang. Mere kobolt giver kvaliteten højere slagfasthed, men sænker hårdheden; mindre kobolt gør det sværere og mere modstandsdygtigt over for slid, men mere tilbøjeligt til at skår under stød. Dette er grunden til, at "wolframcarbid" ikke er en tilstrækkelig specifikation i sig selv. Karaktervalg betyder lige så meget som delens geometri.
Nøgleegenskaber, der driver dets brug:
- Youngs modul på 550-700 GPa, omtrent det dobbelte af stål
- Hårdhed på 1.700-2.400 HV (ca. 9 på Mohs-skalaen)
- Trykstyrke blandt de højeste af ethvert ingeniørmateriale
- Termisk ledningsevne på omkring 84 W/(m·K), som hjælper med at transportere varme væk fra skærkanter
- Smeltepunkt nær 2.870 °C for selve WC-forbindelsen
Hvad stålsammenligningen faktisk fortæller dig
Stål er hårdere; wolframcarbid er stivere, hårdere og langt mere slidstærkt. Til skære-, bore-, fræsnings- og formværktøjer udmønter disse forskelle sig i længere værktøjslevetid og bedre dimensionskontrol, forudsat at kvaliteten er tilpasset opgaven.
| Ejendom | Wolframcarbid | Værktøjsstål | Hvad betyder det i praksis |
|---|---|---|---|
| Hårdhed | 1.700–2.400 HV | 600–900 HV | Karbidkanter holder skarpheden meget længere |
| Youngs modul | 550-700 GPa | ~200 GPa | Mindre afbøjning under skærebelastning |
| Slidstyrke | Fremragende | Moderat | Længere levetid i slibende sten og jord |
| Sejhed | Moderat, binder-dependent | Høj | Stål bøjninger; hårdmetal kan flise under alvorlige stød |
| Omkostninger pr. emne | Lavere i slibende job | Højer consumable cost | Højer initial price, longer usable life |
Stivheden og hårdheden forklarer, hvorfor hårdmetalmaskiner hærdede stål, borer gennem sten og fræser asfalt hele dagen. De forklarer også den ene ting, du skal respektere: hårdmetal bøjer ikke. Hvis et værktøj køres med overdreven vibration, stød eller afbrudt skæring, kan en hårdmetalkant knække, hvor en stålkant blot ville afbøjes. Udvælgelse og maskintilstand afgør, om det brud sker i det første minut eller aldrig overhovedet.
Hvor Tungsten Carbide fortjener sin beholdning
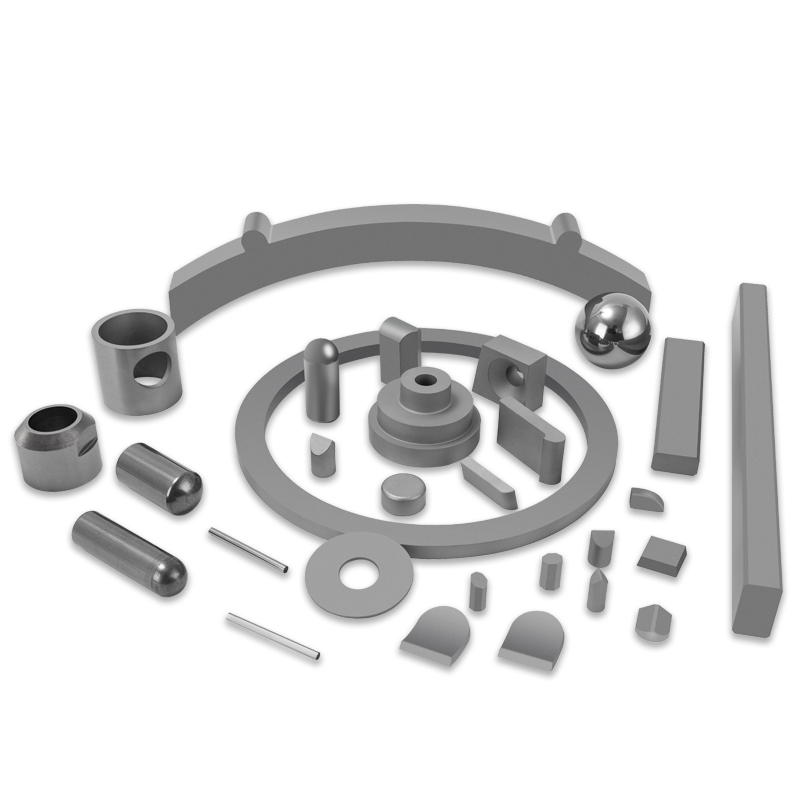
Næsten hver eneste wolframcarbiddel, du vil købe, falder ind under et lille sæt produktfamilier. Hver familie har sin egen geometri, karakterkrav og typiske fejltilstande.
| Produktfamilie | Typisk anvendelse | Hovedfejl ved forkert anvendelse |
|---|---|---|
| Skæreblade | Drejning, fræsning, rilling, gevindskæring | Afhugning eller kantkrater |
| Stenboreværktøj | Sprænghuller, udforskning, ankerhuller | Bær flade eller hårdmetalbrud |
| TBM indsatser | Tunnelboremaskine skærehoveder | Brud i hård eller blandet jord |
| Vejfræseværktøj | Asfalt- og betonfræsning | Hurtigt spidsslid eller spidstab |
| Plukker med runde skaft | Kulklippere, vejskærere | For stort slid på hårde indeslutninger |
| Stempling dør | Stempling og formning af metalplader | Kantslid, afslag, tab af profil |
Skæreknive til metalbearbejdning
Ved metalskæring kører wolframcarbidklinger ved høje spindelhastigheder og forhøjede temperaturer. Kvaliteten skal modstå slibende slid og termisk blødgøring på samme tid. Belægninger såsom PVD eller CVD titanium-baserede lag forlænger levetiden yderligere, især ved afbrudte snit. For en produktionsbutik er udbyttet let at måle: færre værktøjsskift, snævrere dimensionstolerance og en lavere pris pr. færdigt stykke.
 Tungsten Carbide skæreblad til højhastigheds metalbearbejdning Denne klinge er designet til produktionsforretninger, der søger længere værktøjslevetid og snævrere tolerancer. Dens kvalitet og valgfri PVD- eller CVD-belægning hjælper med at modstå slid og termisk blødgøring under afbrudte snit. Se produkt →
Bore- og tunnelværktøjer
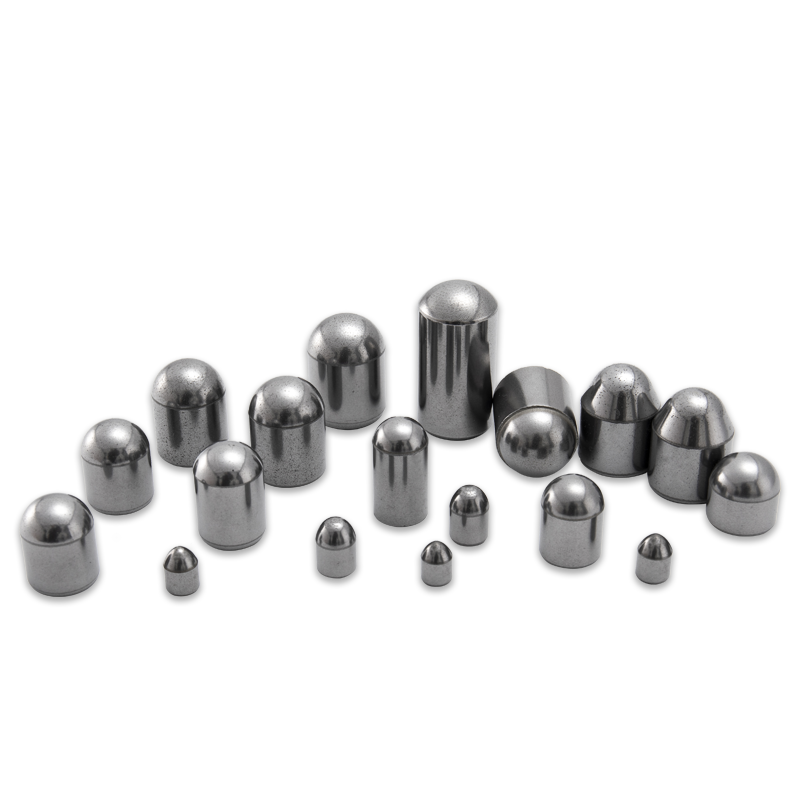
Stenboring er det modsatte af at skære stål på én vigtig måde: stød dominerer. En borehammer slår hårdmetalbitten tusindvis af gange i minuttet, og en tunnelboremaskine presser skær ind i blandet sten med enorm kraft. Højere koboltkvaliteter absorberer disse påvirkninger; hårdere kvaliteter modstår slid. Fordi hvert sted har forskellige klippeforhold, vil de bedste leverandører justere kvaliteten i stedet for at skubbe en ensartet del.
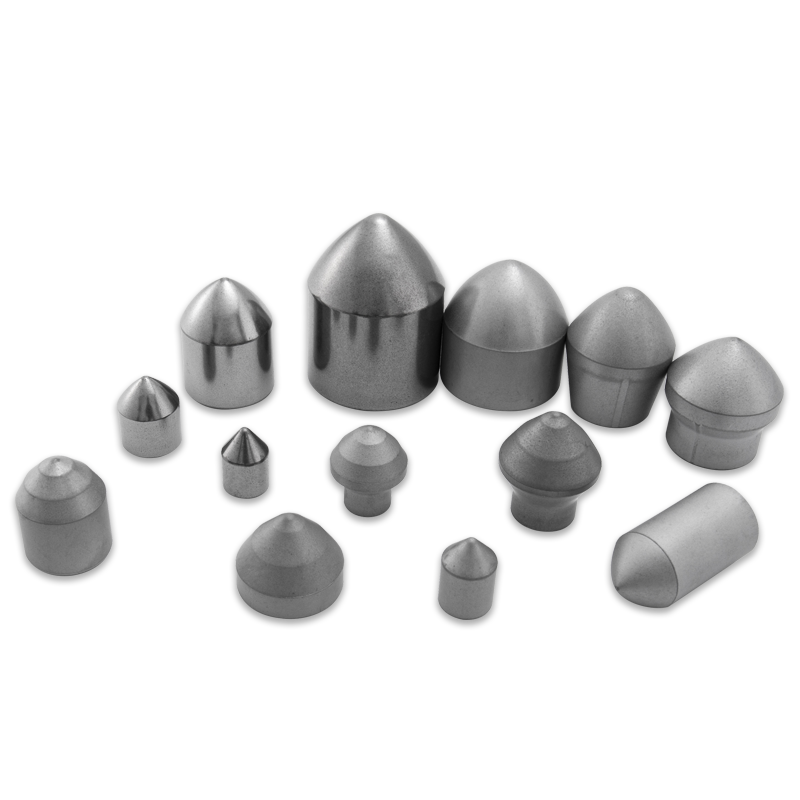
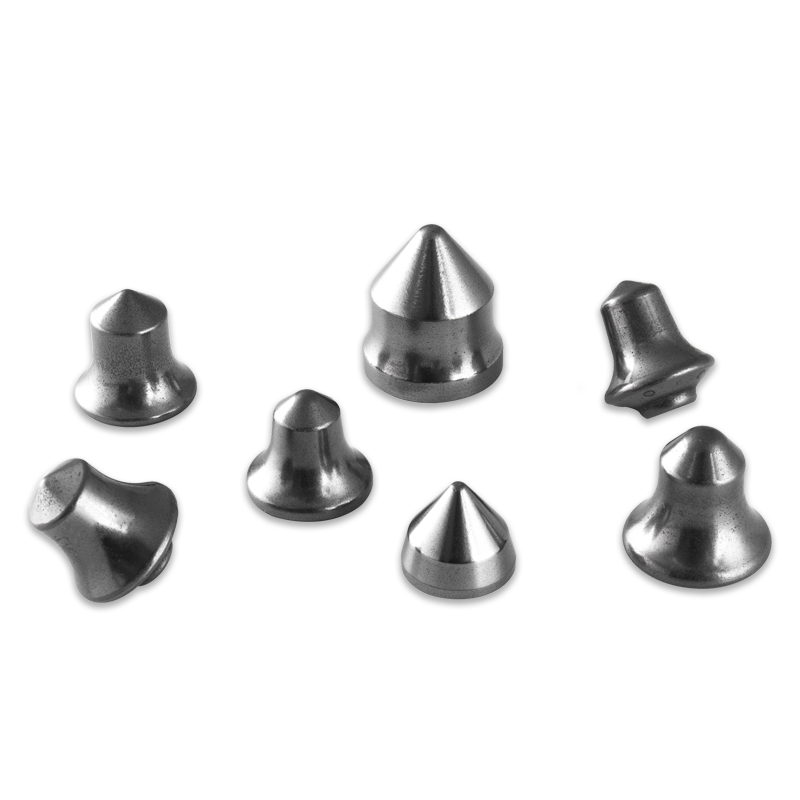
Tungsten Carbide skær til tunnelboring og klippeboring Disse skær kombinerer slidstyrke og slagstyrke til blandede jordforhold. De passer til tunnelboring, vejfræsning og kulminedrift, hvor hårde indeslutninger kan forårsage spidstab. Se produkt → Vejfræsning og kuludvinding
Vejfræseværktøjer roterer mod asfalt og beton med høj hastighed og kræver en spids, der forbliver skarp under varme og stød. Inden for kulminedrift har rundskaftet hakke et lignende job: at skære kul er let, men sømmene inkluderer ofte pyrit, sandsten eller andre hårde indeslutninger, der straffer spidsen og stålskaftet. Spidstab er en almindelig fejl, når lodningsprocessen eller valget af kvalitet ikke er tilpasset jordforholdene.
Stemplingsmatricer til formning
Med stansematricer betyder dimensionskontrol lige så meget som slidstyrke. En slidt matricekant ændrer bøjningsradius eller trimlinje, og efterbearbejdning af matricer er langt dyrere end selve hårdmetalemnet. Finkornet hårdmetal med en ensartet bindefase bevarer sin profil over millioner af slag, hvorfor stempelfabrikker behandler kvalitetscertificering som et krav snarere end en anmodning.
Tungsten Carbide Prege Die for High-Volume Forming En matrice, der bevarer profilen over millioner af slag og giver slidstyrke og dimensionsstabilitet. Finkornet hårdmetal med konsekvent bindemiddel hjælper med at reducere efterbearbejdning og forlænge levetiden. Se produkt → Hvordan en hårdmetal del er lavet, og hvorfor det betyder noget for købere
Du behøver ikke at drive et pulveranlæg for at forstå, hvad der adskiller en pålidelig hårdmetaldel fra en upålidelig. En kort version af processen forklarer det:
- Pulverfremstilling: wolframcarbidpulver, kobolt- eller nikkelbindemiddel og kornvæksthæmmere vejes og formales til en præcis sammensætning.
- Presning: Pulveret formes i hydrauliske eller isostatiske presser for at danne en grøn krop nær den endelige omrids.
- Sintring: det grønne legeme opvarmes i en kontrolleret atmosfære, ofte med lavt tryk påført, for at fjerne porøsitet og binde karbidkornene til en tæt del.
- Slibning: Diamantskiver på CNC-værktøjsslibere genererer de endelige skærekanter og tolerancer. På en typisk skæreklinge eller pick-skaft afgør dette trin, om delen passer til værktøjsholderen og skærer stabilt.
- Inspektion: Forudindstillere af digitale værktøj, profilprojektorer og hårdhedstestere verificerer geometri og materialekvalitet, før delen sendes.
Det praktiske budskab er enkelt: en del, hvis pulverblanding, presning eller sintring er sjusket, vil fejle hurtigt, uanset hvor godt tegningen ser ud. Derfor spørger erfarne købere om udstyr: lavtrykssintringsovne, TPA-pressere og femaksede værktøjsslibere. De spørger også ind til kvalitetssystemet, der dækker hele kæden. ISO 9001 er basislinjen; ISO 14001 viser, at anlægget også håndterer slibestøv, kølevæske og affald ansvarligt.
Hvad skal du bekræfte, før du afgiver en ordre
Den dyreste wolframcarbiddel er den, der svigter tidligt. Undgå disse omkostninger ved at tjekke fire ting, før du forpligter dig til en leverandør.
- Karakterspecifikation: Spørg skriftligt om WC-kornstørrelse, bindemiddelindhold og hårdhedsområde. Karakteren skal være knyttet til dit faktiske emnemateriale eller stentype, ikke til et generisk produktnavn.
- Geometri og tolerance: skæreværktøjer og hakke er kun så gode som deres pasform. Anmod om inspektionsrapporten for udvendig diameter, kantradius og sædemål.
- Kvalitetscertificering: ISO 9001 dokumenterer kvalitetssystemet, og ISO 14001 indikerer, at støv og affald håndteres korrekt. Begge er nyttige signaler, når du ikke kan besøge fabrikken.
- Forsyningsstabilitet: Wolframkoncentrat produceres i et begrænset antal regioner, så råvarepriser og leveringstider kan skifte hurtigt. En leverandør med bufferlager og gennemsigtige leveringstider beskytter din produktionsplan.
Hvis du vil forstå, hvordan hårdmetal opfører sig under rigtige værkstedsforhold, denne praktiske gennemgang af wolframcarbid egenskaber og fremstilling er et godt næste skridt.
Den rigtige wolframcarbiddel er ikke den billigste, den tungeste eller den med det mest aggressive hårdhedskrav. Det er den del, der er specificeret til din sten, dit stål, din maskinstivhed og din produktionsvolumen. Få karakteren og geometrien rigtig én gang, og du vil bruge mindre tid på at skifte værktøj og langt færre penge på reservedele. Denne konsistens under belastning er det, der gør wolframcarbid til rygraden i moderne skære- og slidapplikationer.
For at se, hvilke produktfamilier der passer til din proces, skal du gennemse komplet udvalg af wolframcarbidprodukter .
Vores produkter //
Relaterede produkter
Hvis du er interesseret i vores produkter, bedes du kontakte os
